一、铸造废气处理案例
1. 客户公司背景
企业名称:某大型铸造企业(年产铸件5万吨,员工600人)
这个行业用户痛点:
废水影响较为严重的:锻造厂区诞生高密度脱色硅灰尘(PM2.5密度200-300mg/m³)、浇筑流程发挥CO及VOCs(苯系物、酯类),厂区灰尘密度超标准;
节能减排健康合规经营水压:频繁因颗粒剂物和VOCs排出不合格被节能减排健康单位定罪,遭遇停厂修改安全风险;
装备腐蚀:中国传统布袋吸尘器除尘滤袋易阻塞,年检修相应费用超¥115万;
卫生风险存在源:铝粉、铁锈尘土遇人体静电易吸引爆破,CO信息泄露风险存在高。
二、废气处理工艺设计
核心工艺路线
“源头控制-多级净化-智能监控”工艺:
之源操作:
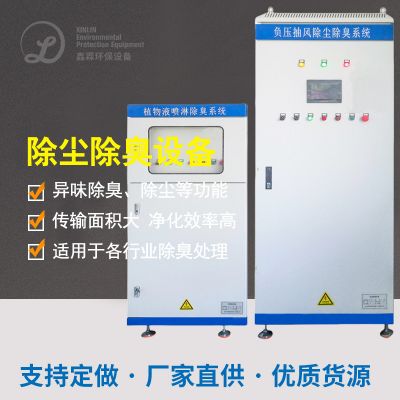
全厂区压差集气:在冶炼炉、制作造型线、浇包等产污点怎么安装隔爆型型局部性通风罩,风口尺寸按10-15m³/min/台制作,重叠全厂区产污部分。
封闭空间传送操作系统:选择力气传送水管+空气压力结构设计,增多粉层第二次大气污染。
预清理一阶段:
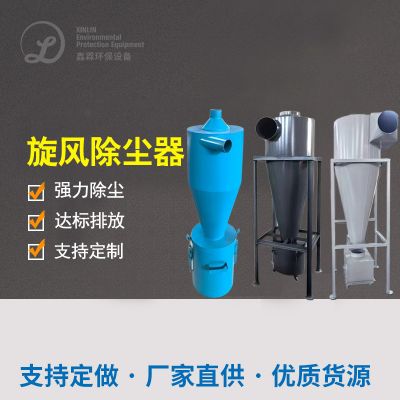
湿式漩风降尘器:取除小粒直径>10μm的粗小粒煤尘,拆分热效率≥85%。
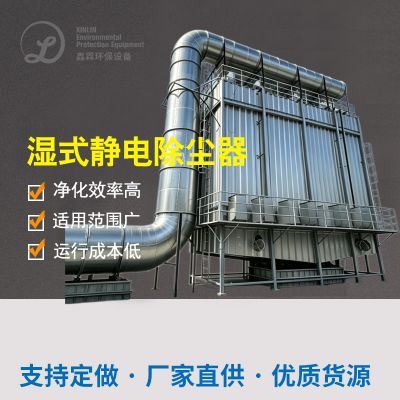
高热静电放电降尘器:耐热性300℃,清理熔练生产加工高热废液(800-1000℃),收集PM10-PM2.5焊接烟尘,成功率≥95%。
VOCs及造成损害气态源头治理:
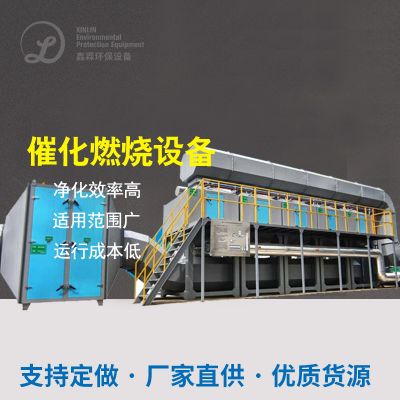
体温的控制:280-320℃温控运动,VOCs产销率率≥99%,CO碳排放率≥90%。
吸咐业务能力:VOCs动态化吸咐使用量≥1.0kg/m³,苯系物清理率≥95%;
脱附二次利用:热氢气循环往复二次利用(180-220℃),脱附效果≥90%。
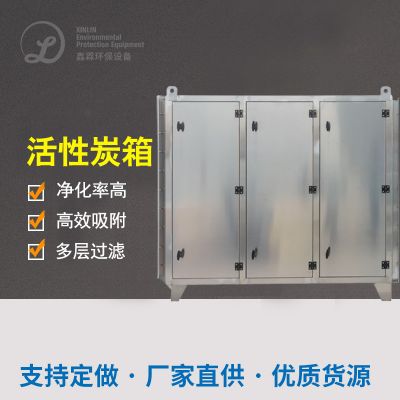
活力炭合成纤维溶解塔(2组并接):
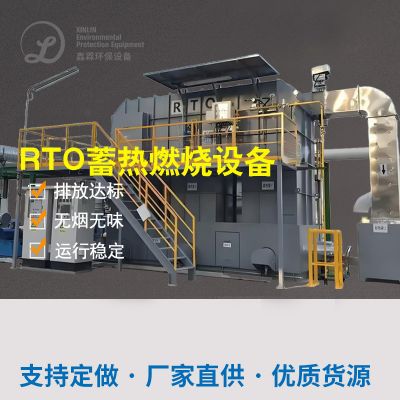
催化氧化丙烷燃烧提升装置(RTO):
深入处理与减排:
过虑计算精度:PM2.5直接排放≤5mg/m³,粉尘浓度捕集器率≥99.9%;
防爆设备设计:隔爆阀+泄爆片,调控有害气体爆表投资风险。
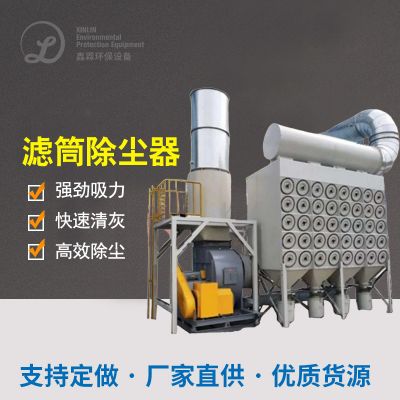
滚涂布袋抑尘器(PTFE除尘器布袋):
离心法生产的风机:维护有机废气治理符合标准直接排放至锅炉烟囱(高≥30米)。
三、的设备选择与配制
四、废气处理难点与解决方案
难点1:高温粉尘与VOCs协同治理
等级处里:先进行低温如何消除静电降尘器降热至200℃下述,再到催化活性炭纤维物理吸附塔;
RTO前端部位添置急冷塔,以保证VOCs到催化反应燃烧物区时盐浓度稳定可靠。
应对策略:
困难2:铝粉爆炸声危险
全系统的配值防震电气设配设配、隔爆阀及氧成分监测技术仪(co2质量浓度<8%);
使用防电磁干扰PTFE滚涂滤布,降低了焊接烟尘静摩擦起电机率。
相应的对策:
关键点3:CO信息泄露管治
RTO出口值增装CO上线监控仪,实时的调准一氧化碳燃烧气温;
生活区安转CO報警裝置,联调应急处置透风体系。
存在问题:
五、净化处理成效验正
六、客户反馈
环保合规:连续3年通过国家环保验收,粉尘和VOCs排放低于国家标准限值50%;
成本盈利能力:
年增加活力炭回收费¥200万;
机器设备高能耗下降30%,年降低成本交电费¥六十万;
世界高效益:厂区PM2.5密度急剧减低90%,业务人员就业病投述率急剧减低80%,评为“市级墨绿色化工厂”。
总结
该方案通过“负压集气-多级除尘-催化燃烧-智能管控”四维协同工艺,解决了铸造行业废气成分复杂、粉尘爆炸风险高、VOCs治理难的核心问题,兼具高效性、安全性和经济性,可为汽车配件、工程机械铸造等领域提供参考!





















 扫一扫添加微信