一、城市垃圾处理厂废气处理案例
1. 客户公司背景
企业名称:某市生活垃圾综合处理中心(日处理量2000吨,员工300人)
企业难题:
气体生态破坏严重的:填埋解决场渗滤液解决站、焚烧秸秆炉及厨余废物堆肥生产药厂车间导致高氨水浓度硫化橡胶氢(H₂S)、氯气(NH₃)、甲硫醇(CH₃SH)及发挥性巧妙物(VOCs),生产药厂车间及生产车间骚味疑问明显;
环保节能重压大:次数因废气网络投诉被传媒瀑光,面对期限整改意见让;
处理直接花销高:以往化学降解法正常运作花销偏贵,年维护直接花销超¥一千万;
技术方法发展瓶颈:混和印刷废气材料更复杂,唯一方法无从超过进行排放标准的要求化。
二、废气处理工艺设计
核心工艺路线
“分源治理-多级净化-智能监控”综合工艺:
发源地控住:
的负压集气装置:在渗滤液调高池、焚烧处理炉入料口等产污点布置防燃型集气罩,功率按5-10m³/min/处来设计,包括全厂大部分生态破坏源。
关闭式传送:主要包括密闭式牛皮带传送机运输车无用,极大减少无机构气体外泄。
预正确处理关键期:
一个塔:填补改性材料生物学骨料(结合菌群),光降解H₂S、NH₃(工作效率≥70%);
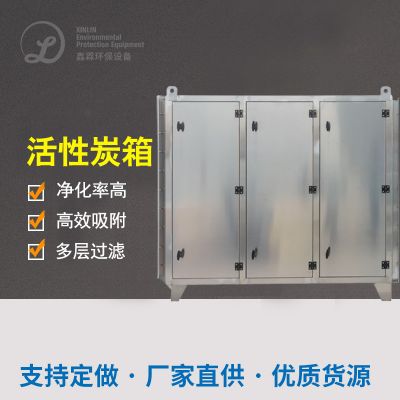
下级塔:增加活力炭钎维层,吸附剂残留VOCs及腐臭味氧分子。
生物学预外理塔(二级并联电阻计算):
强度净化处理时段:
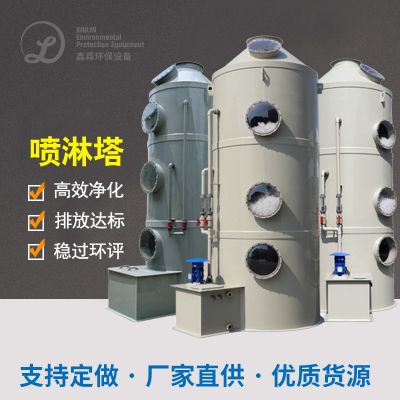
循环法吸收塔池:NaOH/Na₂SO₃双碱设置操作,脱硫脱硝效果≥95%,SO₂进行排放≤35mg/m³;
消防喷淋清洗层制定:3层逆向工程消防喷淋清洗,液固沾染时长≥15秒。
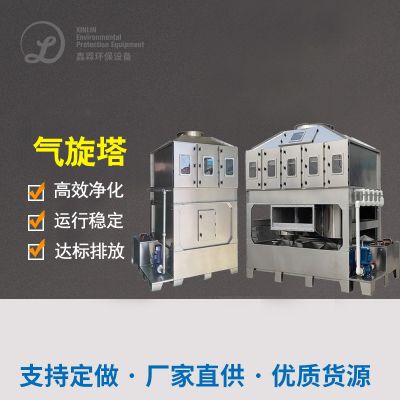
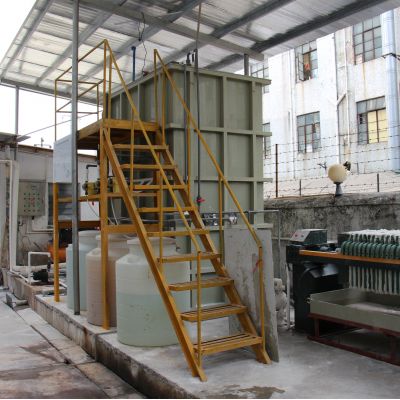
双碱法脱硫工艺塔:
终端正确处理:
塑膜布袋滤尘器(PTFE布袋除尘器):PM2.5废气排放≤5mg/m³,进行过滤精确度达99.97%。
气温操作:280-320℃常温操作,VOCs导出率≥99%,能源收购率≥80%;
余热回收利用:点火新风机,削减燃料油消费。
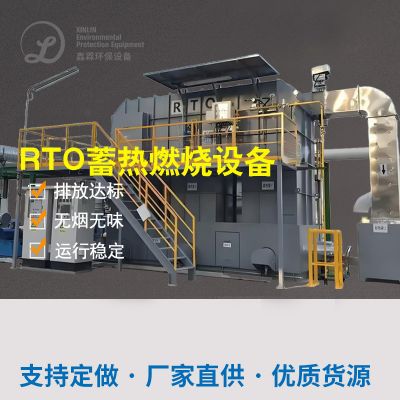
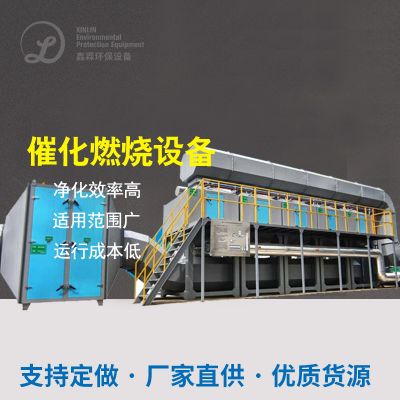
催化反应丙烷燃烧装制(RTO):
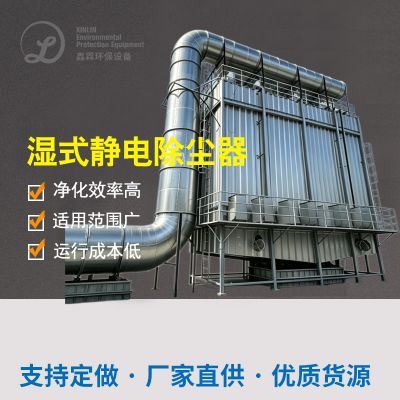
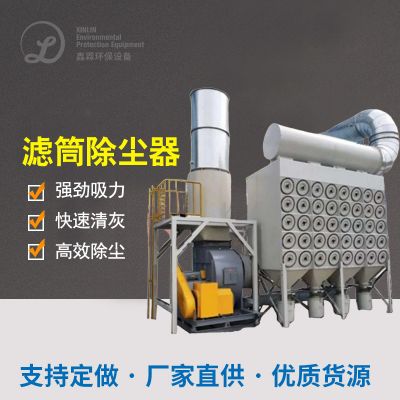
提高效率吸尘器:
三、装置电磁阀选型与手机配置
四、废气处理难点与解决方案
难点1:混合废气成分复杂且浓度波动大
分源整理:对H₂S/NH₃用怪物法、对VOCs用离子液体复燃,规避加工摩擦;
设立排放物保护罐,失衡各步骤整理强度。
办法:
疑难问题2:高温湿度影响设施侵蚀及菌物灵活性缓和
在生物技术塔前加设排湿安全装置(急冻变干),掌控进气露点≤10℃;
规整填料外表涂覆疏水涂覆,促进抗耐蚀性。
策略:
困难3:异味污染治理不彻底删除文件
生态学预治理 塔后增加三氧空气氧化段,溶解难分解有异味物(如硫醇类);
场区喷药生物学酶去除甲醛剂,外挂大大减少无结构废气排放。
的对策:
五、清理视觉效果查证
六、客户反馈
环保合规:连续3年通过国家环保验收,臭气投诉量下降90%,获评“全国生态文明建设示范单位”;
社会经济效果:
年省去化学工业血药预算¥200万;
离子液体助燃热回收处理年发电量显示达1.2MW·h,合理节省燃油投资成本¥80万;
社会的高效益:车间及周边产品异味常见去掉,市民群众满意率上升至95%,将成为旅游城市绿色榜样新项目。
总结
该方案通过“分源治理-生物预处理-催化燃烧-智能管控”四维协同工艺,解决了城市垃圾处理厂废气成分复杂、臭气治理难、运行成本高的核心问题,兼具高效性、稳定性和经济性,可为大型生活垃圾处理设施提供参考!





















 扫一扫添加微信